آشنایی با خط تولید میلگرد
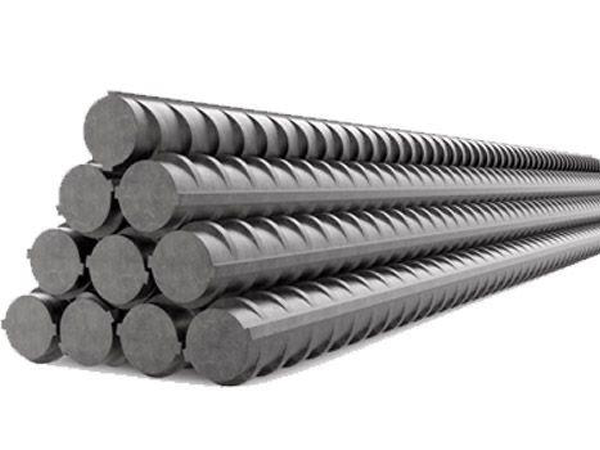
چند وقتی معرفی خطوط تولید کمرنگ شده بود، امروز خط تولید میلگرد رو معرفی می کنیم ، خط تولید میلگرد به روش نورد گرم رو برای شما تشریح خواهیم کرد . میلگرد یا آرماتور فولادی است که در بتن برای جبران مقاومت کششی پایین آن مورد استفاده قرار میگیرد. فولادی که به این منظور در سازههای بتن آرمه به کار میرود به شکل سیم یا میلگرد میباشد و فولاد میلگرد نامیده میشود.
همراه ایران صنعت بمانید تا با این صنعت آشنا شویم مطمئنا این مطالب در تهیه طرح توجیهی نیز برای شما کار آمد خواهد بود.
طبقه بندی فولاد میلگرد :
در کشورهای مختلف فولاد میلگرد با استانداردهای متفاوتی تولید میشوند و در هر استانداردی طبقه بندی مشخصی در ارتباط با خواص مکانیکی فولادها وجود دارد. در ایران قسمت عمده فولادهای میلگرد که توسط کارخانه ذوب آهن اصفهان تولید میشوند با استاندارد روسی مطابقت دارند. فولاد میلگردی که در ایران تولید میشود (طبق استاندارد روسی) به سه گروه تقسیم میشود: فولاد نوع A-1، فولاد نوع A-2 و فولاد نوع A-3.
فولاد A-1 از نوع صاف بوده و مقاومت تسلیم و مقاومت کششی آن به ترتیب ۲۳۰۰ و۳۸۰۰ کیلوگرم بر سانتی متر مربع میباشد. فولاد A-2 از نوع آجدار با مقاومت تسلیم ۳۰۰۰ و مقاومت کششی ۵۰۰۰ کیلوگرم بر سانتی متر مربع است، و فولاد A-3 نیز از نوع آجدار با مقاومت تسلیم ۴۰۰۰ و مقاومت کششی ۶۰۰۰ کیلوگرم بر سانتی متر مربع میباشد.
از نظر تنوع قطر میلگردها نیز استانداردهای تولید کنندگان متفاوت است. در سیستم روسی که در کارخانجات ذوب آهن اصفهان مورد استفادهاست میلگردها تا قطر ۴۰ میلیمتر ساخته میشوند.
تاریخچه نورد
شروع فرایند نورد به قرن هفدهم میلادی میرسد . در قرن هفدهم به صورت ساده ۲ غلطک چدنی را در یک چهار چوب چوبی قرار داده و با عبور قلع و سرب از بینشان و کاهش سطح مقطع آنها عملیات نورد را انجام می دادند.
به مرور از غلطکهای بزرگتری استفاده کردند که که به وسیله اسب و یا پره های آبی به حرکت در می آمد.استفاده از شیار برای شکل دادن به محصول نورد شده نیز مربوط به این دوران است .
سپس برای کاهش نیروی لازم جهت چرخاندن غلتک ها، به جای غلطک های بزرگ از غلطک های کوچکتری که با غلطک بزرگتری چرخانده می شود استفاده شد و به این ترتیب قفسه های چهار غلطکه به وجود آمدند .
بعد از اختراع ماشین بخار محدودیت نیرو از بین رفته و قفسه های نورد بزرگتر شده واز ماشین های بخار قوی جهت نورد شمش ها استفاده شد .با پیشرفته تر شدن وصنعتی شدن صنعت نورد، این صنعت به عنوان جایگزین برای دیگر روش های شکل دادن فلز ها در آهنگری و پخته گری گردید.
در کنارفرایند نورد دیگر بخش های کارخانجات نورد همچون کوره های ذوب ماشین های ریخته گری برای آماده سازی شمش های اولیه ، کوره های پیش گرم برای گرم کردن شمش ها ، خطوط جابجایی ،حمام های اسیدشویی ، کوره های عملیات حرارتی ، حمام های آبکاری ماشین های بسته بندی و … نیز روند تکاملی خود را پیمودند.
دستگاه های موجود در کارخانه:
1-کوره پیشگرم : پخت شمش ها
2-رول های کوره : انتقال شمش جهت نورد به طرف رافینگ
3- رافینگ : جهت نورد و کاهش ابعاد شمش و افزایش طول آن
4-رول های رافینگ : انتقال مواد به طرف استند
5- قیچی سرزن
6-استند : شامل موتور گیربکس ـ گاردان-غلطک های مونتاژ شده و گاید های ورودی و خروجی
7- قیچی متراژ : برش میلگرد در طول های معین
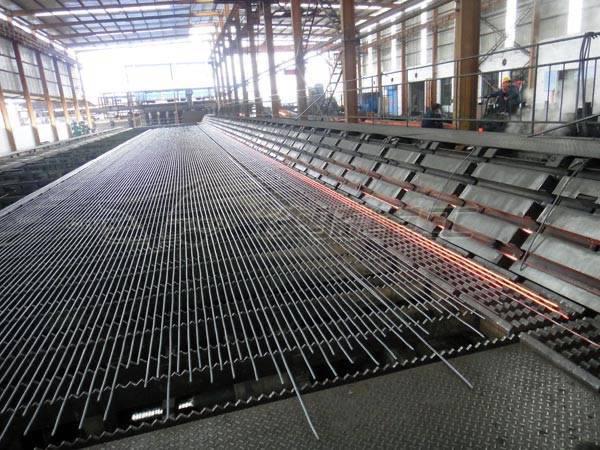
8- شانه های بسته بندی : جهت خنک کاری و آماده سازی برای بسته بندی
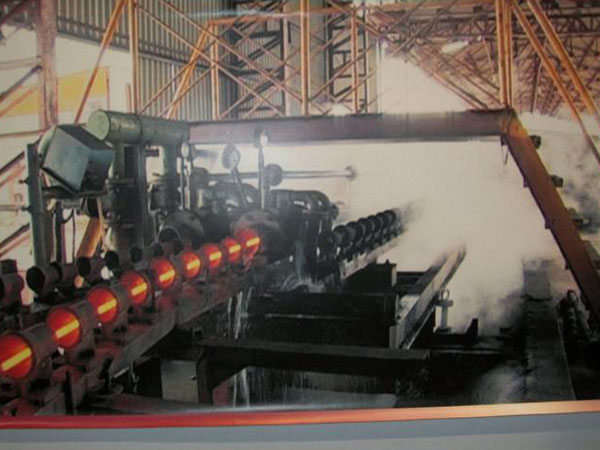
نحوه تولید میلگرد :
نورد بر روي فولاد از متداول ترين كارهاست.یکی از روش های شکل دهی فلزات فرايند نورد می باشد به عبارت بهتر فرایند تغیر شکل مومسان فلز از طریق عبوراز بین غلتک ها به نورد موسوم است که به دو صورت گرم و سرد صورت می گیرد.
نورد سرد : تغییر شکل فلز در دمای محیط
نورد گرم : تغییر شکل در دمای بالاتر ازدمای محیط وکمتر از دمای ذوب فلز
نورد از متداول ترین فرایند های فلز کاری است زیرا تولید آن زیاد و کنترل محصول نهایی دقیق است.در تغیر شکل فلز بین غلطک ها ودر نتیجه اعمال فشار غلطک هاتنش های فشاری زیادی به قطعه وارد می شود.نیرو های اصطکاکی نیز مسبب کشش فلز به داخل غلطک ها هستند.اولین تبدیل شمش ها به شمشه و شمشال به طور کلی توسط نورد گرم آنجام می گیرد. با ادامه عمل نورد گرم صفحه ورق میلگرد مفتول لوله ریل یا دیگر اشکال ساختاری به وجود می آیند.
مواد اولیه مصرفی تولید میلگرد:
مواد اولیه مصرفی بسته به نوع محصول تولیدی فرق می کند.قسمت های نورد تیرآهن– ناودانی و نبشی از شمش های 3sp و برای نورد میلگرد از شمش های 5sp استفاده می کنند(شمش های 3sp و 5sp در آنالیز باهم تفاوت دارند). شمش ها در ابعاد مختلف که بسته به طراحی و نوع کوره های پیشگرم و خطوط نورد دارند تولید می شوند معمولا شمش ها در ابعاد های 6000*150*150 یا 6000*125*125 می باشد. اگر طول شمش ها 12 متری باشد آنگاه در کارخانه شمش ها را به طول های مشخص متناسب با ظرفیت و ابعاد کوره برش می دهند.
تاریخچه استفاده از میلگرد در بتن:
به دنبال یک تکامل و پیشرفت به قرار زیر،مصرف فولاد در بتن رایج گردید:
1- اولین سازه بتن مسلح با ساختن یک پاروی بتنی قایق،بوسیله شبکه های مربع مستطیل شکل،میله های آهنی، مسلح گردیده بود، توسطlambot در سال 1848 بوجود آمد .
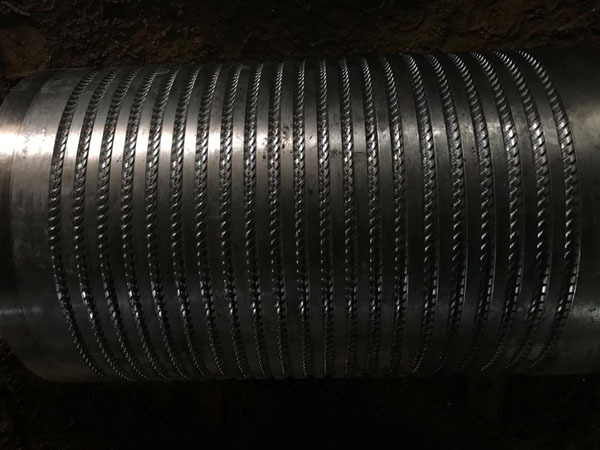
نمونه ای از رول های آج زن
خطوط تولید نورد بسته به فضای در دسترس و همچنین تناژ مورد نظر طراحی خاص خود را می طلبد. که ما در این پروژه یک خط تولید را شرح می دهیم:
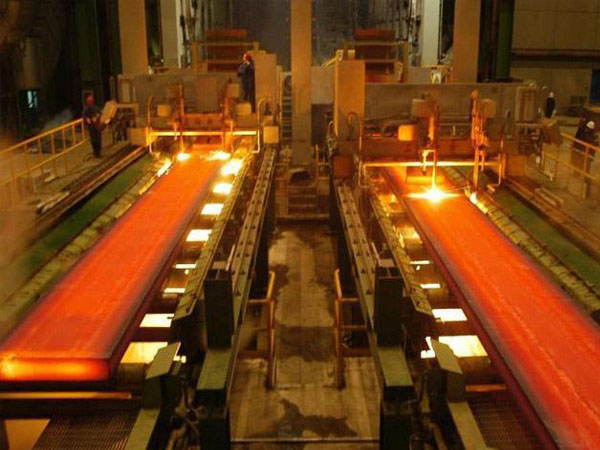
در ابتدا شمش ها را باید وارد کوره ها کنند که دمای کوره ها تا 1100 درجه سانتی گراد می باشد برای این کار شمش ها را توسط یک جك هيدروليكی در ردیف های مشخص به داخل كوره ها هدايت می کنند ووقتي شمش ها در داخل كوره قرار گرفتند به وسيله ي جريانات گردآبي دردماي 1100 سانتی گراد جهت نورد آماده می شوند.
بعداز رسيدن شمش ها به دمای مورد نظر جهت نورد به خط تولید ارسال میشود سپس شمش های پخته شده روي رول ها قرار می گیرد و به طرف مرحله رافينگ هدايت مي شوند مرحله رافينگ در سه مرحله از قطر شمش ها كاسته و به طول آن می افزاید و بعد از مرحله ي رافينگ (استند)ها (قفسه های نورد) قرار دارند كه اين مرحله متشكل از 10-18 تا استند با كاليبر مشخص می باشدمرحله آخر نورد قسمت آج زنی میلگرد می باشد و بعد از استند آج زنی قیچی متراژ جهت برش میلگردهای تولید شده در طول های مشخص بکار برده می شود که معمولا 24 و یا 36 متر برش داده می شود سپس میلگردهای تولیدی در زیرگیوتین های بسته بندی به طول 12 متری طبق استاندارد ایزیری ایران برش داده شده و در مرحله آخر به صورت بندیل های 2 تنی بسته بندی می شوند.
دستگاه های موجود در کارخانه:
1-کوره پیشگرم : پخت شمش ها
2-رول های کوره : انتقال شمش جهت نورد به طرف رافینگ
3- رافینگ : جهت نورد و کاهش ابعاد شمش و افزایش طول آن
4-رول های رافینگ : انتقال مواد به طرف استند
5- قیچی سرزن
6-استند : شامل موتور گیربکس ـ گاردان-غلطک های مونتاژ شده و گاید های ورودی و خروجی
7- قیچی متراژ : برش میلگرد در طول های معین
8- شانه های بسته بندی : جهت خنک کاری و آماده سازی برای بسته بندی
انواع نورد
نورد محصولات فلزی به دو روش صورت میگیرد
نورد گرم
نورد سرد
نورد گرم
در نورد گرم فلز از بین دو غلطک که فاصله ی بین آنها اندکی کمتر از ضخامت فلز ورودی و خلاف جهت یکدیگر چرخانده می شوند عبور داده می شود.به دلیل بیشتر بودن سرعت چرخش غلطک ها از ریلی که فلز روی آن قرار دارد، اصطکاک بین غلطک و فلز موجب به جلو راندن فلز شده و طول آن را افزایش و ضخامت آن را کاهش می دهد.
مقدار کم شدن ضخامت در طی نورد بستگی به میزان اصطکاک بین غلطک و سطح فلز دارد به نحوی که برای تغییر شکل زیاد غلتک ها به جای حرکت ماده روی آن می لغزند.